


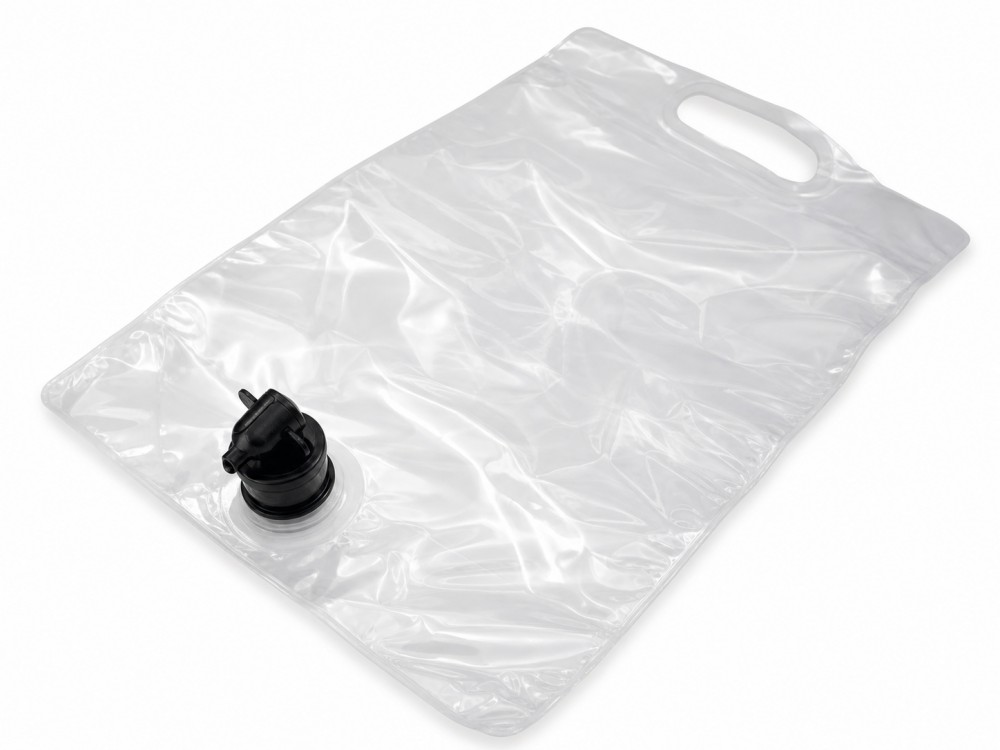
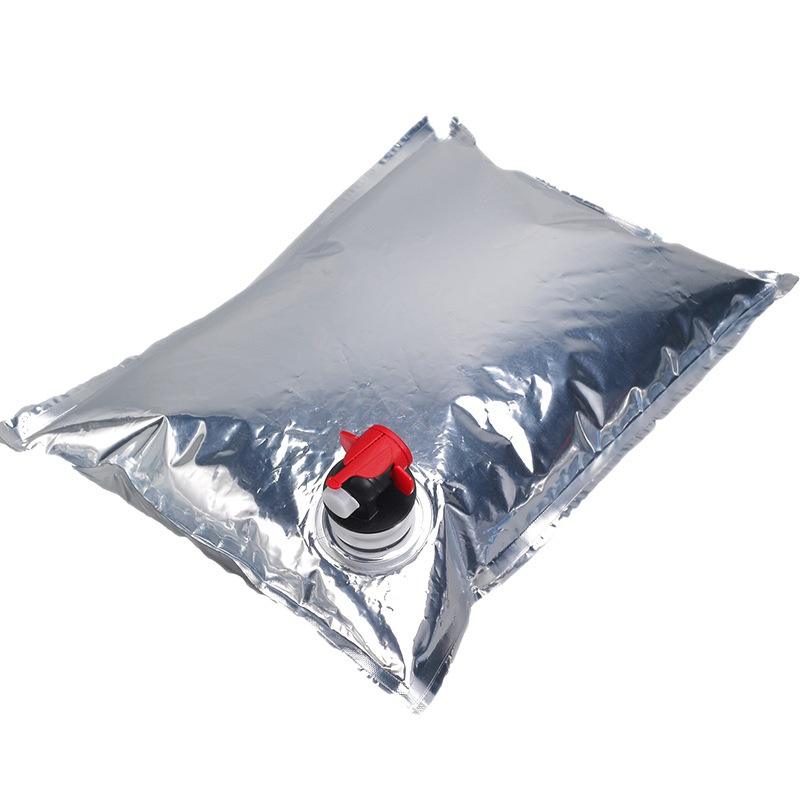
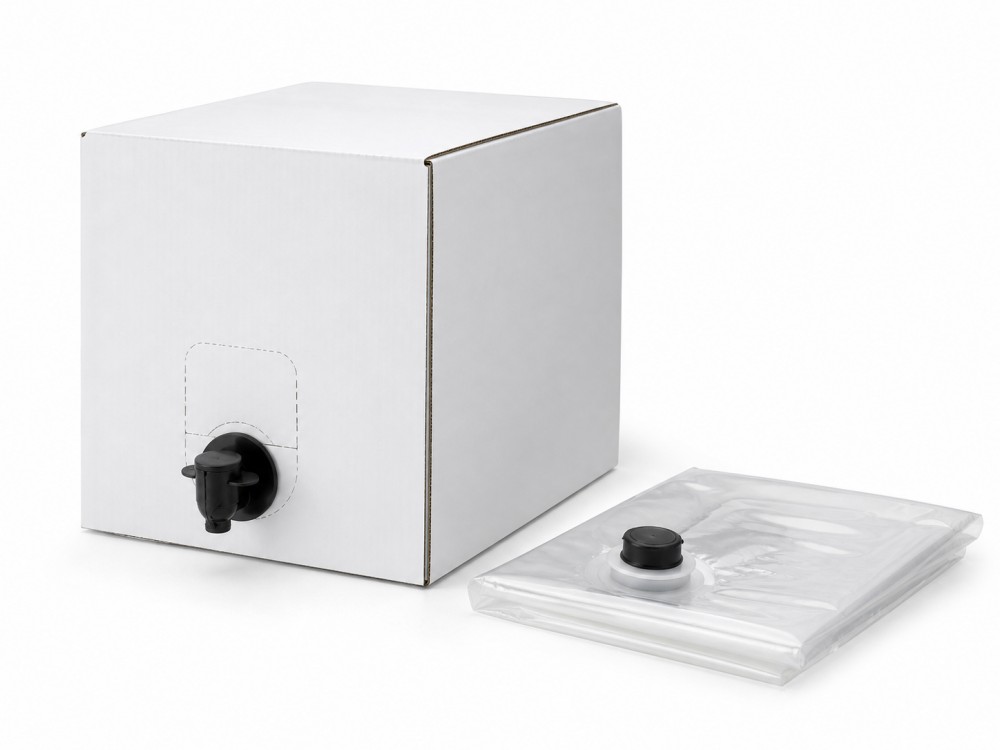
Comment nos sacs à valve personnalisés en PET/PE sont-ils fabriqués et comment leur coût est-il optimisé ?
30 janvier 2026
Partie 1 : Comment sont fabriqués nos sacs à valve personnalisés en PP/PE

1.1 Pré-fabrication : Alignement des exigences et optimisation de la faisabilité des poches à valve personnalisées de qualité alimentaire
- Tout d'abord, nous nous adaptons à vos besoins spécifiques.: type de soupape (soupape intérieure/extérieure, soupape d'échappement unidirectionnelle), sac style (fond bloc, à soufflet), capacité (10-50 kg), matériau (PP/PE/papier kraft), impression (logo, informations produit) et application (qualité alimentaire, résistant aux produits chimiques).
- Notre équipe réalise une étude de faisabilité. des tests pour éviter la sur-personnalisation (par exemple, des matériaux multicouches inutiles pour des produits légers), jetant ainsi les bases d'une optimisation ultérieure des coûts.
- Nous fournissons des échantillons de préproductionpour confirmer les détails, réduisant ainsi les coûts de reprise – un point crucial pour les vannes sur mesure sac efficacité de production.
1.2 Approvisionnement en matières premières et prétraitement pour les sacs à valve personnalisés en PP/PE
- Les matières premières de base (provenant de fournisseurs certifiés) comprennent le PP (polypropylène) pour la durabilité/résistance chimique, le PE (polyéthylène) pour l'élasticité, le papier kraft pour le respect de l'environnement et le papier extensible pour une utilisation réduite des plis.
- Prétraitement des matières premières : les granulés PP/PE sont séchés (80-100℃ pendant 2 à 4 heures) pour éliminer l'humidité ; le papier kraft/extensible est découpé à la taille voulue et les impuretés sont filtrées pour assurer la stabilité de la production.
- Nous privilégions les matériaux performants et économiques (par exemple, le papier extensible plutôt que le papier kraft épais pour réduire le nombre de plis) pour nos produits sur mesure. sacs à valve, sans sacrifier la force ni la qualité.
1.3 Processus de fabrication principal : De la matière première aux sacs à valve personnalisés en PP/PE finis
- Étape 1: Lamination/Tissage – Les films PP/PE sont extrudés et tissés, puis combinés en composites multicouches par lamination sans solvant (écologique et économique).
- Étape 2Impression – Impression flexographique avec des encres à base d'eau à séchage rapide pour le marquage, utilisant des plaques photopolymères pour une impression en ligne à grande vitesse et à faible coût.
- Étape 3Installation de vannes – Soudage par ultrasons de vannes moulées par injection en PP/PE (étanches et robustes), évitant la couture manuelle afin de réduire les coûts de main-d'œuvre et les taux d'erreur.
- Étape 4: Formation et fond des sacs – Les machines automatisées forment des sacs à fond plat/à soufflet, collent les deux extrémités (ne laissant que l'ouverture de la valve) et contrôlent la tolérance de taille (±0,5 mm).
- Étape 5Séchage et inspection : Les sacs finis sont séchés pour éliminer l’humidité résiduelle, puis inspectés pour détecter les défauts (impression, étanchéité de la valve) via un contrôle qualité basé sur l’IA (plus rapide et plus précis qu’une inspection manuelle).
1.4 Après fabrication : Emballage et traçabilité des sacs à valve personnalisés
- Coutume sacs à valvesont conditionnés dans des paquets étanches, palettisés pour faciliter le transport et étiquetés avec des numéros de lot pour la traçabilité (essentielle pour les industries alimentaires et chimiques).
- sacs à valve personnalisés videsutiliser pliable conditionnement afin de réduire l'espace de stockage et de transport, et d'optimiser davantage les coûts logistiques pour nos clients.
Partie 2 : Comment nous optimisons les coûts de nos sacs à valve personnalisés en PP/PE
2.1 Optimisation du coût des matières premières pour les poches à valve sur mesure : Achat en gros et correspondance des matériaux
- achat en gros: S’associer à plus de 5 fournisseurs de matières premières clés pour négocier des contrats à long terme, réduisant les coûts du papier PP/PE/kraft de 8 à 15 % (la méthode de réduction des coûts la plus directe).
- Correspondance des matériauxÉvitez la surspécification : par exemple, utilisez des composites à 2 ou 3 couches pour le stockage à court terme, à 4 ou 6 couches pour le transport longue distance ; utilisez du papier extensible pour réduire le nombre de plis de 1 à 2 couches sans perdre en résistance.
- recyclage des déchetsRéutiliser 10 à 15 % des déchets de production de sacs à valve personnalisés (par exemple, les chutes de film PP/PE) comme matériaux auxiliaires, réduisant ainsi efficacement les coûts liés au gaspillage de matières premières.
2.2 Processus de production optimisé par l'IA pour les poches à valve personnalisées : réduction de la main-d'œuvre et des déchets
- Optimisation des processus par l'IAUtilisez des systèmes d'IA pour prévoir la demande, optimiser la configuration des machines et anticiper les besoins de maintenance, réduisant ainsi la surproduction et les temps d'arrêt de plus de 20 %.
- Mise à niveau de l'automatisation: Adopter des lignes de production entièrement automatisées (30 à 40 sacs/min pour les modèles à soufflet) pour remplacer la couture/l'inspection manuelle, réduisant les coûts de main-d'œuvre de 25 à 30 % et les taux d'erreur àRationalisation des processusIntégrer l'impression, le laminage et l'installation des vannes dans une seule ligne de production, réduisant ainsi le temps de transfert et les déchets de 12 à 18 %.
2.3 Optimisation de la personnalisation des poches à valve PP/PE : éviter la sur-personnalisation pour réduire les coûts
- Optimisation de l'impressionUtilisez l'impression en 1 ou 2 couleurs pour le branding de base (au lieu d'un dégradé multicolore) afin de réduire les coûts d'encre et de temps d'impression ; choisissez des encres à base d'eau (écologiques et moins chères que les encres à base de solvant).
- Optimisation des soupapes/du style: Nous recommandons les modèles de vannes standard (au lieu de vannes entièrement personnalisées) pour les commandes en petites séries, ce qui réduit les coûts d'ouverture des moules de 30 à 40 %.
2.4 Logistique et optimisation des lots pour les poches à valve personnalisées : réduire les coûts secondaires
- Optimisation par lots: Conseillez une quantité minimale de commande (MOQ) de 10 000 unités (lot économique), car les petits lots augmentent les coûts de production/logistique par unité de 15 à 20 %.
- Optimisation logistiquePalettisez les produits pour qu'ils s'adaptent aux dimensions des conteneurs, tirez parti des tarifs préférentiels pour les exportations et choisissez une logistique rentable pour les commandes en gros, réduisant ainsi les coûts logistiques de 10 à 12 %.
2.5 Optimisation du contrôle qualité des poches à valve sur mesure : réduction des retouches et des coûts après-vente
- Inspection complète du processus: Détection des défauts par IA (pour l'impression, l'étanchéité des vannes) et test d'étanchéité ASTM D3078, réduisant les coûts de retouche de 18 à 22 % et évitant les pertes liées au remplacement après-vente.
- Confirmation de l'échantillon de préproduction: S'assurer que les détails personnalisés sont corrects à l'avance, afin d'éviter les reprises dues à des exigences non concordantes.
Partie 3 : Étude de cas sur les poches à valve personnalisées et erreurs courantes d’optimisation des coûts

- Étude de casUn client du secteur chimique a commandé 50 000 sacs à valve en PP personnalisés ; nous avons optimisé le matériau (papier extensible au lieu de papier kraft épais), adopté l’automatisation et l’achat par lots, réduisant ainsi les coûts totaux de 21 % tout en respectant les exigences de résistance chimique.
- Erreurs courantes: ① Sur-personnalisation des valves/impressions pour les sacs à valves personnalisés (augmentation inutile des coûts) ; ② Choix de matières premières de faible qualité (augmentation des coûts après-vente) ; ③ Commandes de sacs à valves personnalisés en petits lots (coût unitaire élevé) ; ④ Négligence de l'IA/automatisation (gaspillage des coûts de main-d'œuvre).